Le moulage du caoutchouc par compression et par transfert
Le choix du procédé dépend de la géométrie de la pièce, du coût de la matière, de la présence d’inserts et de la quantité à produire. Voici comment fonctionnent les deux procédés utilisés par DP Seals.
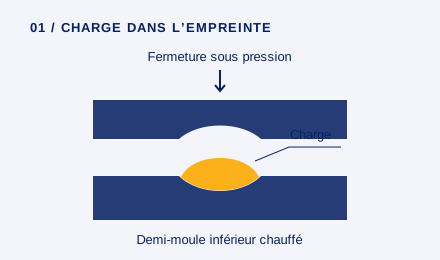
La matière est placée directement dans l’empreinte.
Une charge de caoutchouc non vulcanisé est déposée dans un moule chauffé et ouvert. La presse ferme le moule et répartit la matière dans l’empreinte. La pression et la température sont maintenues pendant la vulcanisation.
La compression est souvent adaptée aux formes simples, aux petites et moyennes séries et à certaines pièces avec insert. L’absence de canaux d’alimentation limite les pertes de matière, un point utile avec des élastomères coûteux.
Moulage par transfert
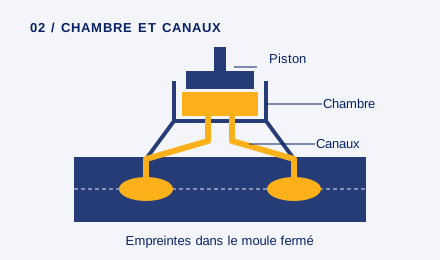
Le piston alimente les empreintes à travers des canaux.
Une charge dosée est placée dans la chambre de transfert. Un piston pousse la matière à travers des canaux vers une ou plusieurs empreintes. Le moule reste fermé pendant le remplissage et la vulcanisation.
Le transfert se prête aux formes détaillées et à la production de plusieurs pièces par cycle. Les canaux facilitent la distribution de la matière, mais le caoutchouc qui y reste après le cycle doit aussi être pris en compte.
Le rôle de l’outillage
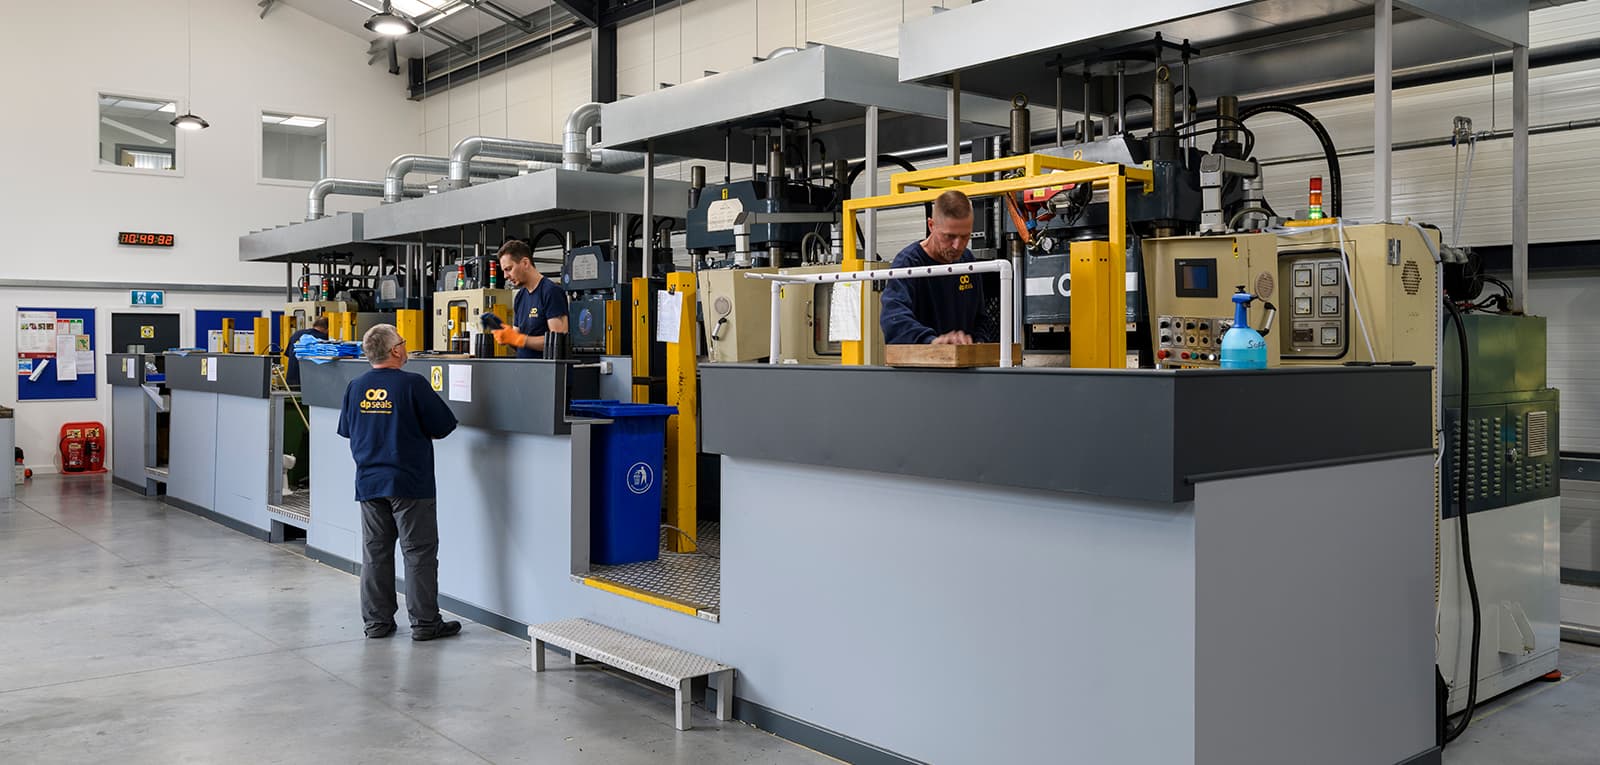
Le plan de joint, le guidage des plaques et le maintien des inserts influencent les bavures et la répétabilité des cotes. DP Seals utilise aussi des outillages à cavités fermées pour limiter les bavures sur les pièces qui s’y prêtent.
Le moulage par injection utilise une unité qui prépare et injecte la matière dans le moule. Pour les projets présentés ici, DP Seals étudie en priorité la compression et le transfert.